需要,
环氧地坪打磨机操作的面积决定机型、地面硬度决定磨盘 / 刀头、转速、下压力,两个都是开机前必评估项,直接影响效率、磨片损耗、会不会打不动、打花地面。下面跟着小编一起了解一下:
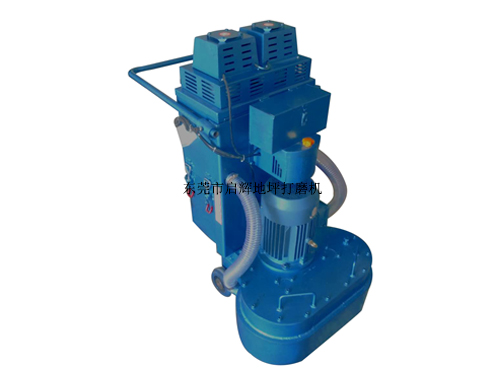
1、看施工面积 → 选机器、安排工期
- <200㎡(小车间、修补、样板、办公室):330/350 单盘 220V 机够用,灵活、进出门方便
- 200–800㎡:500、550 单盘或小型行星机
- >800㎡厂房大面积:优先630/700 行星变频机(380V),切削均匀、没有明显同心圆刀痕,综合效率高很多
误区:大厂房拿 330 小机硬磨,工期翻倍、人工成本高,还容易磨出大量刀痕,后面面漆盖不住。
2、看地面硬度(这个很多人忽略,非常关键)
水泥地面硬度,现场简易判断:钥匙划、硬币划、或者用回弹仪。
- 地面偏软(起砂、低标号 C20 及以下、粉化地面)
特点:浮浆厚、一磨就起大量粉尘,很容易磨深、啃坑
✅ 对策:降低自重压力、不要低速强切削;优先用粗号金刚石磨片(30#/60#),走刀放慢;禁止直接上 PCD 刀头,PCD 抓力太强,软地很容易啃出大坑。
- 中等硬度(C25~C30,正常厂房基面,常见)
常规参数:行星机正常配重、常规转速;金刚石磨片、PCD 除旧都可以正常用。
- 高硬度地面(C35 以上、旧固化地坪、金刚砂地面)
很硬、难下刀,磨片耗得飞快
✅ 对策:加大配重加压、调低转速(低速高切削);选用锋利型金刚石磨块;单纯树脂片很难切削;翻新旧固化层要选专用高硬度 PCD。
额外还要同步评估的几项(配套一起看)
1. 有没有旧涂层(旧环氧、油漆、胶水):有旧膜优先 PCD 刀;纯水泥基面用金刚石磨片
2. 地面平整度、坑洞多少:坑多的地方不能猛磨,容易局部越磨越深;先局部修补再整体打磨
3. 干磨还是水磨:干磨必须确认吸尘器风量、滤芯状态;水磨要配套吸水机
4. 有没有空鼓:空鼓位置不能重压打磨,容易直接打崩

 Qihui machinery





