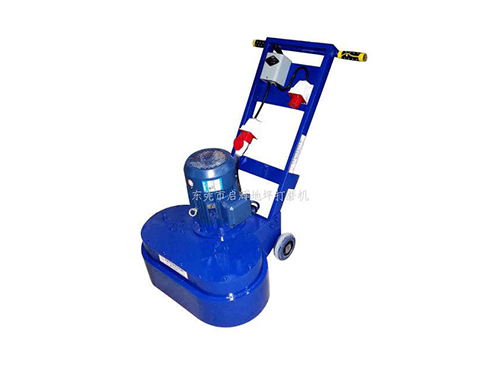
环氧地坪打磨机出现波浪纹本质:研磨底盘不水平、机器震动跳动、磨片高低不一致、行走压力不稳,周期性深浅切削形成一浪一浪的纹路,粗磨阶段容易出现;如果不处理,环氧底漆上完,波浪会直接显现,后期面漆遮盖不住。
一、快速定位原因(按优先级排查)
1. 设备底盘问题(高发,行星机重点检查)
行星盘 / 三叶盘不平、减震胶垫老化破损
减震牛筋垫开裂、压扁,磨盘受力时上下跳动;多个小磨盘不在同一水平面,有的磨片吃地深、有的悬空,打出波浪。
✅ 检查:断电抬机,目视看磨盘;用直尺量每个磨盘到机身底部距离,必须一致。
✅ 处理:更换全部减震胶垫;调节磨盘调节螺丝,把所有磨盘调至同一高度;变形爪盘校正或直接更换。
磨片高低参差不齐、新旧混装
一套里面部分磨片磨损短、部分全新偏高;个别金刚石刀头突出,单点啃地,周期性切削波浪。
✅ 要求:整套磨片必须同批次、同高度,不能新旧混用;装之前平放对齐,高度误差≤0.2mm。
底盘毛刷 / 支撑裙边高低不一致
毛刷太高会把机器一侧顶起,磨盘倾斜,一边吃料深一边浅,形成波浪。
✅ 处理:调整毛刷高度,保证毛刷仅防尘,不承担承重,磨盘贴地为主。
传动、齿轮箱故障
齿轮磨损、轴承间隙大、联轴器松动,运转周期性抖动。特征:开机机身明显抖动,噪音异常。
✅ 处理:检修齿轮箱、补润滑油,更换损坏轴承。
2. 配重与施工操作问题
配重单边放置、压力不均
配重块只放一侧,机器偏压,一侧磨深。
✅ 配重均匀布置;环氧基面拉毛,不要超重配重,超重更容易啃地起波纹。
行走速度忽快忽慢、搭接不对
走太快切削浅、走太慢切削深;相邻研磨幅面搭接太少(小于 1/3 盘宽),形成条状波浪。
✅ 标准:匀速行走,每道搭接1/3 研磨宽度;禁止原地停留。
单盘机本身特性
单盘机扭力大、容易弹跳,本身就容易产生螺旋波浪,环氧基面拉毛优先行星机。
3. 磨片选型问题
- 磨片结合剂和地面硬度不匹配:硬地面用硬基体磨片,金刚石不外露,打滑、间歇性啃地;软地面用太软基体,磨片快速损耗,高度很快不一致。
- PCD 刀头铲除旧环氧时,刀头过于锋利,抓地过猛,机器弹跳起波浪。
4. 原始地面本身有波浪
原始混凝土 / 砂浆层本身就有高低起伏,研磨只是放大原有波浪,不是机器造成。
✅ 判断:不开机,用 3 米靠尺先测原始地面平整度。
二、已经出现波浪磨痕,现场修复步骤
1. 清理地面:吸尘,清除砂粒、环氧碎屑,防止硬物继续划伤。
2. 降切削量,轻载找平
更换同套全新金属磨片(30#~40#),减轻配重,降低单次切削深度;匀速交叉打磨(横向一遍,纵向一遍),交叉走刀消除周期性波浪。
重点:不要继续用大配重强行深磨,越磨波浪越严重。
3. 逐级换目数递进打磨,禁止跳号
粗磨消除波浪后,依次 80#→120# 逐级打磨,把上一目划痕消除,再进入下一道;跳号打磨会把波浪残痕封在地面下,环氧做完显现。
4. 局部严重波浪:3 米靠尺标记高低点,局部定点轻磨找平,大面积不要定点停留。
5. 打磨完成后吸尘,检查平整度,再上环氧底漆
三、预防要点(环氧施工前)
1. 开工前必做:磨盘调平 + 检查减震胶垫 + 检查整套磨片高度一致性。
2. 行星机优先用于环氧基面拉毛;旧厚环氧铲除才用单盘 + PCD 刀头,铲除完成后,换行星机找平消除波浪。
3. 配重不要过重;环氧只需要 CSP2~CSP3 粗糙度,不需要深度切削。
4. 行走搭接≥1/3 盘宽,横向纵向交叉研磨。
5. 磨片整套更换,不要单片替换。

 Qihui machinery