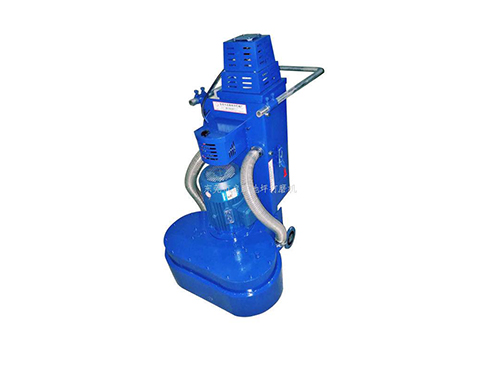
地坪研磨机延长使用寿命的方案核心思路:控粉尘、减冲击、规范启停、按时换油、杜绝带病运行。粉尘是研磨机zui大杀手,其次是冲击过载、供电不良。下面小编给大家解答一下:
一、施工前:减少设备冲击损伤(源头保护)
1. 提前清理地面
把铁钉、钢筋头、碎石、焊瘤全部清走。硬物撞击会打碎金刚石刀头、砸变形磨盘,冲击直接传递到行星盘、齿轮箱,造成齿轮崩齿、轴承损坏。地面大凸起先凿除,不要靠机器硬磨。
2. 合理选配磨块 / 磨片
- 硬地面用软基体刀头,软地面用硬基体刀头;匹配不对会出现打滑或者快速大量掉粒,加重设备持续振动。
- 磨片缺损、崩角、厚薄不一立刻更换;不平衡磨片会持续放大振动,快速磨损轴承与齿轮。
3. 配重不要盲目加重
按工艺要求加装配重,无限加配重会增大齿轮箱负荷,加速齿轮、轴承磨损。
4. 供电与电缆规范
- 380V 机型:电缆线径足够,延长线不能过长、不能盘成线圈使用(盘绕发热、电压降大,电机过热烧毁);加装漏电保护,定期检查缺相保护。缺相是三相电机常见报废原因。
- 电缆全程放在机身外侧,严禁被磨盘碾压、拉扯;外皮破损及时更换。
二、施工过程:规范操作,降低损耗
1. 严格遵守启停规则
✅ 机头抬离地面,空载启动,转速稳定后再下放落地;完工先抬机头,空载运行几秒再停机。
❌ 禁止带负荷直接启动、带负荷急停,巨大冲击极易打坏行星齿轮。
2. 匀速行走,禁止原地长时间停留研磨
原地停留会局部高温,磨片烧片,同时持续局部重压加速齿轮箱发热磨损。走刀保持搭接 1/3~1/2 磨盘宽度,匀速推进,不要强行下压手柄。
3. 干磨 / 湿磨区分,防止进水
- 干磨:吸尘系统提前开启,防尘围裙贴地;定期清滤芯,粉尘一旦进入齿轮箱、电机轴承,设备快速报废。
- 湿磨:拆掉吸尘管路,严禁开启吸尘风机,防止水吸入滤芯、电机,造成电机短路、轴承生锈。
4. 发现异常立刻停机检查
出现异响、剧烈抖动、异味、电机过热,马上停机断电排查,禁止带病继续施工,小故障拖成齿轮箱、电机报废。
5. 边角不要强行硬磨,避免撞击防护罩、磨盘底座。
三、每日完工保养(必做,防尘是重中之重)
每天收工做,花几分钟,大幅延长整机寿命
1. 断电后清理粉尘:用压缩空气吹扫整机,重点清理行星盘、齿轮箱外壳、电机散热风口、吸尘管路、集尘箱、滤芯。不要用水直接冲洗电机、变频器、齿轮箱,容易进水锈蚀。
2. 检查紧固件:磨盘底座、行星头、配重块、手柄、齿轮箱固定螺栓,振动容易松,松动会放大振动。
3. 检查磨座、磨头有无磨损、松动;破损磨座及时更换。
4. 检查电缆有无破皮、接头松动。
5. 存放时机头抬起悬空,不要长期把磨片压在地面,防止磨盘变形。放置在干燥防雨位置。
四、定期周期保养(按工时,重中之重齿轮箱)
1. 齿轮箱(行星头)
- 新机首保:20~30 小时更换齿轮油(非常关键,出厂磨合铁屑在油里,不换很快磨坏齿轮)
- 正常使用:每 150~200 小时更换齿轮油;每次加油检查油位,油乳化、发黑立即更换。
- 油位过低会造成齿轮干磨、高温烧蚀。
2. 轴承、万向节:每 80~100 小时加注润滑脂,防止粉尘进入轴承干磨。
3. 传动皮带(皮带款机型):定期检查松紧、裂纹、老化,发现开裂提前更换;皮带打滑会发热,损伤电机。
4. 吸尘滤芯:干磨工况定期吹扫,堵塞严重直接换新;堵塞后吸尘失效,粉尘大量侵入设备内部。
5. 变频器:保持干净,粉尘堆积会散热不良烧毁变频器,定期吹扫。
五、长期停机存放保养
1. 清理全部粉尘,磨片拆下来单独存放。
2. 检查齿轮油油位,做好防锈;外露金属件薄涂防锈油。
3. 放置在干燥通风室内,避免淋雨、潮湿,防止电机绕组受潮、齿轮锈蚀。
4. 超过 1 个月不用,开机前先测电机绝缘。
六、禁忌(直接缩短寿命的行为)
- ❌ 缺相继续开机;电缆细、长线盘卷使用
- ❌ 落地直接启动、带负荷急停
- ❌ 磨片缺损、磨盘变形还继续干活
- ❌ 用水直接冲电机、变频器、齿轮箱
- ❌ 长期不清理粉尘,粉尘堆积在电机、行星头
- ❌ 超重配重、长时间原地研磨
- ❌ 小异响、抖动不处理,带病作业

 Qihui machinery





